

 TR
Akrilik peletler için PMMA levha hattı, profil hattı veya birleştirme hattı belirtiyorsanız ilk karar vida çapı değildir. Bu ısı geçmişidir. PMMA veya polimetil metakrilat genellikle akrilik olarak adlandırılır ve aşırı ısınana, aşırı kırılana veya çok fazla nemle beslenene kadar yüksek berraklıkta mühendislik termoplastiği gibi davranır. Daha sonra sararabilir, jeller oluşturabilir veya optik kaliteyi bozan kabarcıklar üretebilir.
Pratik sonuç basittir: bir akrilik PMMA ekstrüzyon hattı, yalnızca motor kilovatına göre değil, tork yoğunluğuna, vida geometrisine, vakumlu havalandırmaya, besleme doğruluğuna, sıcaklık kontrolüne ve peletleme yöntemine göre seçilmelidir. Bu kılavuz PMMA'nın ne olduğunu, ekstrüzyonun nereye uyduğunu, hangi hat ayrıntılarının önemli olduğunu ve satın almadan önce neyin doğrulanması gerektiğini açıklamaktadır.
Akrilik PMMA Nedir ve Neden Ekstrüde Edilir?
PMMA, metil metakrilattan yapılmış şeffaf bir termoplastiktir. Optik berraklık, sertlik, dış hava koşullarına dayanıklılık ve yüzey sertliği açısından değerlidir. Yayınlanan polimer veri sayfalarına göre, genel amaçlı PMMA'nın yoğunluğu tipik olarak 1,17 ila 1,20 g/cm3 civarındadır, ışık geçirgenliği %92'ye yakındır ve ısı saptırma sıcaklığı genellikle derecesine bağlı olarak 80 ila 100 °C aralığındadır. Polikarbonatla aynı şey değildir: PMMA daha şeffaftır ve çizilmeye daha dayanıklıdır, ancak daha kırılgandır ve darbelere daha az dayanıklıdır.
Ekstrüzyon önemlidir çünkü her PMMA ürünü dökülemez. Dökme PMMA levhalar, monomerin cam levhalar arasına dökülmesiyle yapılır. Ekstrüde PMMA levhalar, profiller, tüpler ve bileşikler, polimer topaklarının eritilmesi ve şekillendirilmesiyle yapılır. Ekstrüzyon daha hızlı döngüler, daha sıkı kalınlık kontrolü ve daha kolay sürekli üretim sağlar. Birleştiriciler için çift vidalı bir ekstrüder PMMA'yı darbe değiştiriciler, UV stabilizatörleri, renklendiriciler veya diğer polimerlerle de harmanlayabilir.
PMMA Notları ve İşleme Penceresi
Akrilik PMMA tek bir tarif değildir. Genel amaçlı kaliteler netlik ve sağlamlığa odaklanır. Darbe modifiyeli kaliteler, sağlamlık için bir miktar netlik sağlar. Isıya dayanıklı kaliteler yumuşama noktasını yükseltir ancak işleme penceresini daraltır. Ekstrüzyon kaliteleri genellikle peletler halinde tedarik edilir ve halihazırda yağlayıcılar veya stabilizatörler içerebilir. Aşağıdaki tablo, sabit spesifikasyonları değil, tipik alıcı hususlarını özetlemektedir.
| Sınıf türü | Ortak kullanım | Ekstrüzyon uyarısı |
|---|---|---|
| Genel amaçlı PMMA | Optik levha, ekran, aydınlatma | Nem kurutma ve düşük kesme kritik öneme sahiptir |
| Etkisi değiştirilmiş PMMA | Tabelalar, profiller, dayanıklı parçalar | Daha düşük erime sıcaklığı darbe dayanımının korunmasına yardımcı olur |
| Isıya dayanıklı PMMA | Otomotiv kaplamaları, lensler, endüstriyel kapaklar | Daha dar pencere; ölü noktalardan ve aşırı ısınmadan kaçının |
| Ekstrüzyon dereceli PMMA | Levha, boru, profil, peletleme | Tutarlı besleme ve vakum havalandırması netliği artırır |
Birçok PMMA ekstrüzyon sınıfı için pratik bir başlangıç noktası, 80 ila 100 °C'de 2 ila 4 saat süreyle kurutmak, ardından kabaca 200 ila 250 °C arasındaki erime sıcaklıklarında işleme tabi tutmaktır. Bu sayılar evrensel değildir. Isıya dayanıklı bir kalite üst uca ihtiyaç duyabilirken, darbeye dayanıklı bir kalite alt ucu tercih edebilir. Önemli olan PMMA'nın neme ve aşırı kesme ısısına karşı çok az toleransa sahip olmasıdır.
Genel polimer veri sayfalarından alınan tipik değerler; kalite, kalınlık ve ölçüm yöntemi sonuçları etkiler.
 KTS Yüksek Performans Serisi Mühendislik Plastik Ekstrüzyon Hattı KTS Yüksek Performans Serisi sayfası, kontrollü erime için Do/Di, özel tork, hız ve güç verilerine sahip on mühendislik-plastik ekstrüzyon modelini listeler. Ürünü Görüntüle →
Çift Vidalı Ekstrüzyon: PMMA Hatlarının Başarılı veya Başarısız Olduğu Yer
Çift vidalı ekstrüzyonda, PMMA genellikle iki yoldan biriyle işlenir: levha veya profilin doğrudan ekstrüzyonu veya ikinci bir şekillendirme adımından önce bileşik ve peletleme. Her iki yol da kontrollü erimeye bağlıdır. PMMA yüksek erime viskozitesine sahiptir, bu nedenle hızlı bir şekilde kesme ısısı üretir. Vida konfigürasyonu çok agresifse polimer, operatör bir sıcaklık alarmı görmeden bozulabilir.
Başarılı bir PMMA hattı tipik olarak şunları içerir: tutarlı dozaj için bir gravimetrik besleyici; yukarı yönde bir kurutma sistemi; orta derecede kesme vidası profiline sahip, birlikte dönen çift vidalı bir ekstrüder; nem ve uçucu maddeler için vakumlu havalandırma; basınç stabilitesi önemli olduğunda bir eriyik pompası veya elek değiştirici; ve hedef ürüne uygun bir peletleyici veya kalıp sistemi. Bileşim için spesifik tork yararlı bir göstergedir. KUNWEI, bileşik endüstrisi için 14 Nm/cm3'e kadar spesifik torka sahip çift vidalı ekstrüderler tasarladığını belirtiyor. Daha yüksek tork yoğunluğu, vida boyutu başına daha fazla çıktıya izin verebilir, ancak aynı zamanda daha iyi vida soğutması ve proses kontrolü gerektirir.
Yalnızca şematik. Gerçek hat düzeni çıktıya, pelet formuna ve aşağı yöndeki şekillendirmeye bağlıdır.
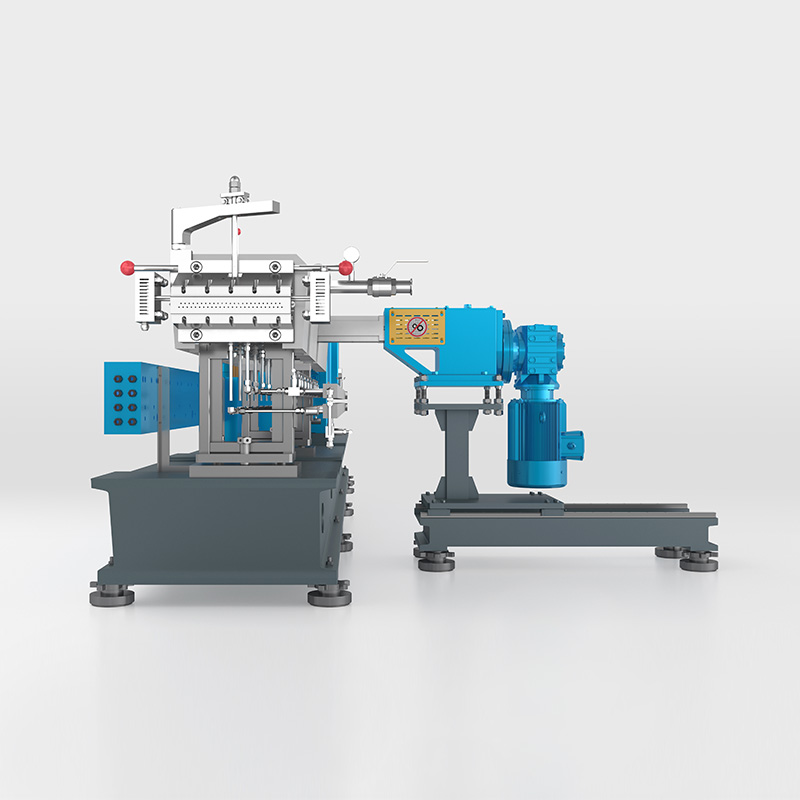 KTD Yüksek Hacimli Çift Vidalı Ekstruder Üretim Hattı KTD Yüksek Hacim Serisi sayfası, doldurulmuş, reaktif veya kesmeye duyarlı malzemelerin yüksek torklu birleştirilmesi için modelleri ve tork, hız ve güç verilerini listeler. Ürünü Görüntüle →
Akrilik PMMA için Bileşim ve Peletleme Seçenekleri
PMMA birleştirildiğinde amaç, molekül ağırlığını bozmadan tekdüze dağılımdır. Modüler vida elemanlarına sahip birlikte dönen çift vidalı ekstruder, işlemcinin taşıma, eritme, karıştırma ve havalandırma işlemlerini dengelemesine olanak tanır. Yüksek dolgu maddesi veya katkı maddesi yüklemeleri için, bir yan besleyici, polimer zaten eridikten sonra aşağı akış yönünde mineral dolgu maddeleri veya takviye maddeleri ekleyebilir. Bu, vida aşınmasını azaltır ve besleme sorunlarını önler.
Peletleme bir sonraki karardır. Şerit peletleme iyi bir görsel inceleme sağlar ve birçok PMMA bileşiği için iyi çalışır, ancak dikkatli bir soğutma gerektirir. Sualtı peletleme, yuvarlak peletler üretir ve daha yüksek çıktıyı kaldırabilir, ancak temiz bir kalıp yüzeyine ve sabit eriyik basıncına ihtiyaç duyar. Su halkalı sıcak yüzeyli kesme, belirli bileşikler için başka bir seçenektir. Kullanılmış veya mevcut bir hat bazen değiştirilmek yerine yükseltilebilir; örneğin, bir mühendislik plastik peletleme hattı polimer portföyü değiştiğinde yeni vida elemanları, besleyiciler ve kontrollerle yeniden çalışılabilir.
Alıcılar kendi PMMA dereceleriyle deneme çalıştırması talep etmelidir. Denemede çıktı, erime sıcaklığı, tork, vakum seviyesi, topak şekli ve sararma ölçülmelidir. Tedarikçi hattın nemi ve kesme ısısını nasıl karşıladığını gösteremezse teklif eksik demektir.
 Vidalı Ekstruder Aşağı Akım Hatları için Sualtı Peletleme Sistemi Sualtı kalıp yüzeyi peletleme kesimleri, dolaşımdaki suda granüller halinde eriyerek tozun azaltılmasına yardımcı olur ve soğutma suyunun yeniden kullanımını destekler. Ürünü Görüntüle →
Satış Sonrası Ekipman ve Sonlandırma Kalitesi
PMMA peletleri ve tabakaları görsel olarak değerlendirilir. Kabul edilebilir mekanik özellikler üreten ancak gözle görülür siyah noktalar, kabarcıklar veya renk kaymaları üreten bir seri piyasada yine de başarısız olacaktır. Bu nedenle aşağı akış ekipmanı, ekstruder kadar ilgiyi hak ediyor. Besleme doğruluğu formülasyon tutarlılığını etkiler. Vakumlu havalandırma kabarcık ve jel seviyelerini etkiler. Filtreleme lekeleri etkiler. Kesme ve soğutma pelet şeklini ve tozu etkiler.
Sac ve profil ekstrüzyonu için kalıp, perdahlama, soğutma ve çekme sistemi kalınlık toleransını ve yüzey kaplamasını belirler. Bileşim için peletleyici, su sistemi ve sınıflandırıcı yığın yoğunluğunu ve aşağı yöndeki besleme davranışını belirler. İnce taneler besleme dalgalanmalarına ve optik kusurlara neden olabileceğinden, bir PMMA hattının sıklıkla tozsuzlaştırma veya eleme adımına ihtiyacı vardır. En iyi satın alma yaklaşımı, önce nihai ürünü tanımlamak, ardından vida tasarımı ve alt ekipmana doğru geriye doğru çalışmaktır.
Temel Özellikler, Toleranslar ve Tedarik Riskleri
PMMA ekstrüzyonu birçok ticari polimere göre daha az toleranslıdır, bu nedenle spesifikasyonlar toleranslarla yazılmalıdır. Pratik bir spesifikasyon, artı veya eksi 3 °C dahilinde erime sıcaklığı stabilitesi, tanımlanmış bir vakum seviyesine ulaşabilen vakumlu havalandırma, belirtilen aralık dahilinde pelet uzunluğu değişimi ve dolgu maddeleri kullanıldığında aşınmaya dayanıklı malzemeden yapılmış vida elemanları gerektirebilir. Kesin sayılar sınıfa, çıktıya ve ürüne bağlıdır.
Yaygın satın alma riskleri arasında yalnızca motor gücünün karşılaştırılması, belirli torkun göz ardı edilmesi; kurutma ve havalandırmanın hafife alınması; eriyiği test etmeden bir peletleyicinin seçilmesi; ve farklı bir polimerden kopyalanan bir vida tasarımının kabul edilmesi. Bir PMMA bileşiği düşük çıktıda iyi görünebilir ve tam hızda başarısız olabilir. Bu nedenle, kabul testleri kısa bir gösteriyi değil, hedef çıktıda sürekli bir çalışmayı içermelidir.
Ayrıca hizmet erişimini de inceleyin. PMMA hatlarının kalite değişiklikleri sırasında sık sık temizlenmesi gerekir. Namlu gömlekleri, vida elemanları, kalıp plakaları ve peletleme bıçaklarına aşırı kesinti olmadan erişilebilmelidir. Özellikle vakum contaları, ısıtma elemanları ve kesici göbekler için yedek parça bulunabilirliği önemlidir. İkinci el veya yenilenmiş bir seri çekici olabilir, ancak bunun için vida geometrisi ve kontrollerin akrilik için yeniden tasarlanması gerekir. bir masterbatch çift vidalı ekstrüzyon peletleme hattı yükseltme, malzeme değiştiğinde besleme, karıştırma ve peletleme bölümlerinin nasıl uyarlandığını gösterebilir.
SSS: Akrilik PMMA Ekstrüzyon ve Ekipmanları
S1: Akrilik PMMA ne için kullanılır?
PMMA tabelalar, aydınlatma kapakları, teşhir sayfaları, otomotiv kaplamaları, tıbbi cihazlar ve optik parçalar için kullanılır. Ayrıca ekstrüzyon ve enjeksiyonlu kalıplama için peletler halinde birleştirilir.
S2: PMMA akrilik ile aynı mıdır?
Evet, günlük kullanımda akrilik genellikle PMMA anlamına gelir. Kesinlikle akrilik bir polimer ailesidir, PMMA ise en yaygın şeffaf akrilik plastiktir.
S3: PMMA ekstrüzyona tabi tutulabilir mi?
Evet. Ekstrüde PMMA levha, profil, tüp ve pelet ürünleri yaygındır. Anahtar, kontrollü kurutma, orta derecede kesme ve sabit erime sıcaklığıdır.
S4: Dökme ve kalıptan çekilmiş PMMA arasındaki fark nedir?
Dökme PMMA, monomerin kalıplara veya cam plakalar arasına dökülmesiyle yapılır. Ekstrüde PMMA, peletlerin eritilmesiyle yapılır. Ekstrüde kaliteler genellikle daha sıkı kalınlık kontrolü ve daha hızlı üretim sunar.
S5: PMMA'nın ekstrüzyondan önce neden kurutulması gerekiyor?
PMMA nemi emer. Kurutulmadığı takdirde su, varil içerisinde buhara dönüşerek kabarcıklara, gümüşi çizgilere ve yüzey kalitesinin düşmesine neden olur. Tipik kurutma 2 ila 4 saat süreyle 80 ila 100°C'dir.
S6: PMMA bileşimi için hangi çift vidalı ekstruder en iyisidir?
Yeterli tork yoğunluğuna, yumuşak vida geometrisine, vakumlu havalandırmaya ve doğru gravimetrik beslemeye sahip, birlikte dönen çift vidalı bir ekstrüder genellikle tercih edilir. Tam konfigürasyonun spesifik PMMA derecesi ile test edilmesi gerekir.
Akrilik PMMA projeleri için en güvenli yol, optik veya mekanik hedefi tanımlamak, reçine derecesini doğrulamak, uygun şekilde kurutmak ve önerilen vidayı ve alt akış ekipmanını gerçek üretim koşulları altında test etmektir. Erime kalitesini koruyan bir hat genellikle yalnızca kağıt üzerinde rekabetçi görünen daha düşük maliyetli bir hattan daha iyi performans gösterecektir.


