

 TR
Düşme testinde çatlayan cam dolgulu PA66 parçasının sorumlusu genellikle kalıplama hücresidir. Üç hafta geriye doğru izleyin ve partinin, cam demetleri hiçbir zaman tam olarak açılmayan veya nemi %0,10 yerine %0,25 olan bir bileşikten kesildiğini görürsünüz. Tasarlanmış polimer bileşiklerine, formülasyon, besleme, eriyik karıştırma ve pelet bitirme aşamalarında enjeksiyon ünitesinden çok önce karar verilir.
Kısa versiyon: Bileşik veri sayfası bir vaat değil tavandır. Baskıya ulaşan, her adımının bir tolerans taşıdığı, toleransı en geniş olanın kazandığı bir süreç zincirinin çıktısıdır. Aşağıdaki adım, katkı silosundan eleğe kadar olan zinciri takip etmektedir.
Tasarlanmış Polimer Bileşikleri Gerçekte Nelerdir?
Mühendislik polimeri, sıcaklık tavanı, mukavemet zemini veya kimyasal direnç gereksinimi için seçilen bir reçine ailesidir (PA6, PA66, PBT, POM, bilgisayar, BES, PPA). Bir bileşik, takviyeden sonra reçinenin, dolgu maddelerinin, darbe değiştiricilerin, alev geciktiricilerin ve stabilizatörlerin eritilerek karıştırılması ve tanımlanmış, tekrarlanabilir bir özellik seti ile topaklar halinde kesilmesidir. İki tedarikçi hem "PA66-GF30" gönderebilir hem de farklı davranan parçalar üretebilir, çünkü kalite adı morfolojiyi değil bileşimi tanımlar: elyaf uzunluğu dağılımı, dispersiyon kalitesi ve katkı maddesi yerleşiminin tümü adın dışında kalır.
Bu boşluk, satın alma riskinin çoğunun yaşadığı yerdir. Bir bileşik bir spesifikasyondur ve spesifikasyonun ekstruderin gerçekten tutabileceği terimlerle yazılması gerekir.
| Bileşen | Tipik yükleme | İşlev | Yanlış belirtilirse yaygın hata |
|---|---|---|---|
| Baz reçine (PA, PBT, POM, PC, PPS) | %50-90 | Yük yolu, sıcaklık tavanı, kimyasal direnç | Yanlış viskozite, zayıf dağıtıcı karışım |
| Cam elyaf | %10-50 | Sertlik, sürünme direnci, boyutsal kararlılık | Lif yıpranması, kırılgan köşeler |
| Mineral dolgu maddesi (talk, volastonit, kalsiyum karbonat) | %5-40 | Çarpılma kontrolü, yüzey, maliyet | Aglomeralar, toz, besleme köprüleri |
| Etki değiştirici ve uyumlulaştırıcı | %3-15 | Süneklik, faz yapışması | Aşırı yumuşama, takımda plaka çıkışı |
| Alev geciktirici sistem | %5-25 | UL 94 V-0 hedefleri, kızdırma teli performansı | Mekanik kayıp, vida korozyonu |
| Stabilizatörler, yağlayıcılar, çekirdekleştirici maddeler | %0,1-2 | Proses stabilitesi ve servis ömrü | Besleyicinin çok düşük oranlarda sürüklenmesi |
Yoğunluk, aslında çantanın içinde ne olduğunun en hızlı parmak izidir. %30 cam dolgulu PA66 1,36 g/cm³'e yakın, temiz bir PA66 ise 1,14'e yakın. Teslimatlar arasında değişen bir rakam, yüklemenin saptığı veya yeniden öğütme oranının olduğu anlamına gelir.
Dört Formülasyon Aracı ve Her Birinin Maliyeti
Hemen hemen her mühendislik bileşimi dört kaldıraç arasındaki bir müzakeredir. Birini hareket ettirdiğinizde diğerleri genellikle geri gider.
- Takviye. Ağırlıkça %10'dan %50'ye kadar cam elyafı modülü ve sürünme direncini kaldırır ve uzamayı sert bir şekilde aşağı çeker. Yaklaşık %40'ın üzerinde, birleştirme sırasındaki elyaf kırılması, yüklemenin kendisinden ziyade sınırlayıcı faktör haline gelir.
- Etki modifikasyonu ve uyumlulaştırma. Bağlama maddeleri ve elastomerik değiştiriciler çentikli darbeyi ve faz yapışmasını geri alır; abartılırsa parçayı yumuşatırlar ve kalıplamanın dışına çıkabilirler.
- Alev geciktirici. Halojen içermeyen fosfor veya metal hidroksit sistemleri genellikle %15-25 oranında yüklemeye ihtiyaç duyar; bu da mekanik performansa mal olur ve korumasız vida bileşenlerine zarar verebilir. Endüstrideki ilerlemenin yönü, pasif katkı maddelerinden ziyade reaktif, moleküler olarak bağlı alev geciktirici kimyaya doğrudur.
- Stabilizasyon ve yağlama. Formülasyonun %2'sinin altında ve en yaygın sapma kaynağı, çünkü bu oranlarda saatte birkaç gramlık besleyici hatası formülasyon hatası haline gelir.
Bu dengeleri yeniden şekillendiren iki baskı var. Geri dönüştürülmüş ve biyo bazlı hammadde, değişken erime akışı ve kirlenmeyle gelir, bu nedenle bileşim penceresinin spesifikasyondan daha geniş olması gerekir. Bu arada, yüksek gerilim konnektörleri, baralar, akü muhafazaları gibi elektrik uygulamaları, duvar bölümleri incelirken izleme indeksini ve alev değerlerini yukarı doğru itmeye devam ediyor.
Dispersiyon, Yükleme Değil, Bileşiğin Çalışıp Çalışmayacağına Karar Verir
Bileşim iki farklı karıştırma işi gerçekleştirir. Dağıtıcı karıştırma, parçacıkları eriyik boyunca eşit şekilde yayar; dağıtıcı karıştırma, topakları parçalara ayırır ve tek tek elyafları veya dolgu plakalarını ıslatır. Birinde iyi olan bir vida diğerinde de otomatik olarak iyi olmaz; bu nedenle gerçek spesifikasyon yalnızca çap değil, vida konfigürasyonudur.
Dağıtıcı karıştırma strese ihtiyaç duyar ve stres torktan kaynaklanır. Yüksek torklu çift vidalı ekstrüderler süreç boşluğunu satın alın: daha düşük vida hızında aynı verim veya eriyiğin aşırı ısınması olmadan daha sert bir dağılım bölgesi. KUNWEI, bileşik ürün yelpazesini, 8 mm'den 177 mm'ye kadar vida çaplarında 14 Nm/cm³'e kadar iddia edilen spesifik tork etrafında oluşturur; bu, laboratuvar denemelerini ve yüksek hacimli üretimi tek bir platformda kapsar.
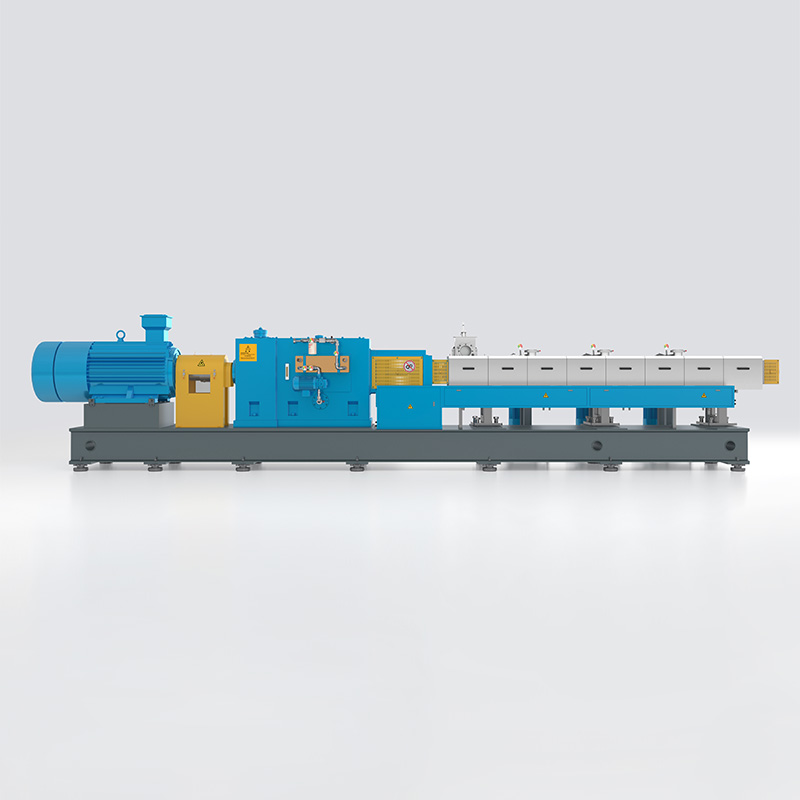 KTS Yüksek Performanslı Çift Vidalı Ekstruder Serisi Doldurulmuş PP bileşiklerinde dispersif karıştırmayla ilgili, laboratuvardan yüksek hacimli modellere kadar uzanan yüksek torklu çift vidalı bileşim platformu. Ürünü Görüntüle →
Besleme Doğruluğu Gerçek Tolerans Bandını Belirler
%40 talkla doldurulmuş bir PP bileşiğinin ton başına 400 kg dolguya ihtiyacı vardır. Bu akıştaki yüzde yarım hata, bitmiş peletin tonu başına 2 kg'dır; bu, yoğunluğu, çarpıklığı ve modülü müşterinin gelen incelemesinin dışına taşımaya yeterlidir.
Gravimetrik ağırlık kaybı besleyicileri, haznenin tamamını ve içindekileri tartarak bu hatayı azaltır; hacimsel birimler kütle yoğunluğuyla birlikte sürüklenir. Dolgu maddelerinin hafif ve yumuşak olduğu durumlarda, negatif basınç destekli yandan besleme, girişteki kütle yoğunluğunu artırır ve malzeme vidaya ulaşmadan köprülemeyi durdurur.
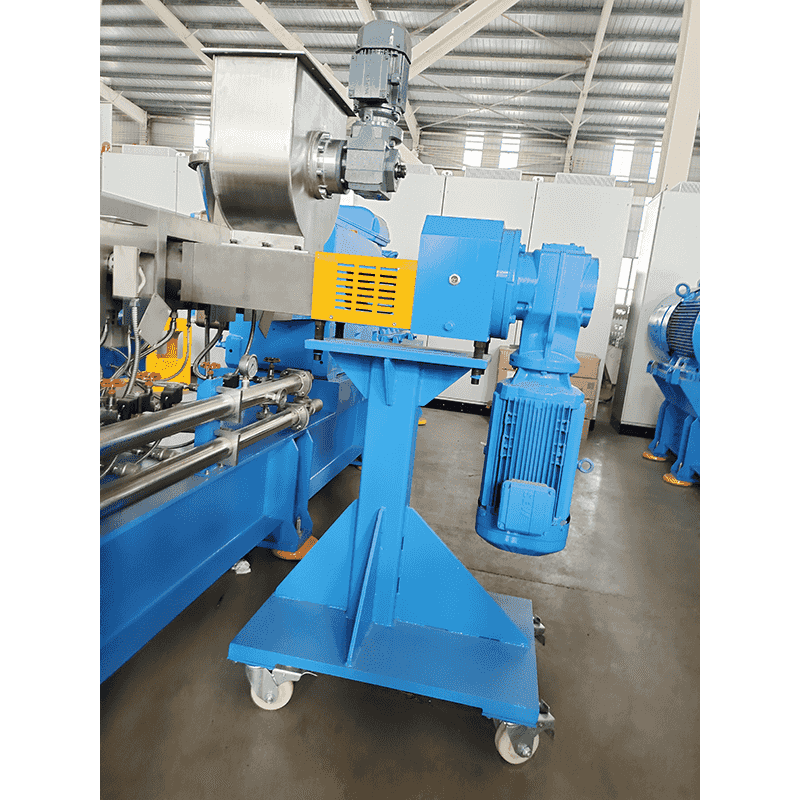 Toz ve Elyaf için Vidalı Ekstruder Yan Besleyici Bileşim hatlarında yığın yoğunluğunu ve besleme verimliliğini artırmak için negatif basınç yardımıyla toz, kısa elyaf veya ön karışımın zorla yandan beslenmesi. Ürünü Görüntüle →
Pratik kontrol: Besleyicinin tekrarlanabilirliğini, tam ölçeğin yüzdesi olarak değil, hedef hızınızda saat başına gram cinsinden isteyin. Daha sonra namlunun kaç tane yan besleme portu taşıdığını ve bir sonraki formülasyon geldiğinde daha sonraki namlu bölümlerinin yeniden tahsis edilip edilemeyeceğini sorun.
Kesme, Soğutma ve Kurutma: Paranın Sızdığı Yer
Peletleme, iyi bir bileşiğin iyi bir ürüne veya bir miktar toz sevkiyatına dönüştüğü yerdir. İpliğin su banyosuyla peletlenmesi, elyaf uzunluğunun korunmasının önemli olduğu ve ipliğin yuvarlak kaldığı cam dolgulu kalitelere uygundur; Su altı peletleme, yüksek verim ve yumuşak veya yapışkan eriyiklerin üstesinden gelir ve kapalı bir su döngüsü, tozu tesis havasından uzak tutar. Su halkalı sıcak yüzeyli kesme, ikisinin arasında yer alır ve dolgulu poliolefinlerde yaygındır.
Makine tipinden ziyade iki rakam daha önemlidir: 1 mm'nin altındaki ince taneler ve torbadaki nem. Cam elyaf bileşikleri, kesicide ve sonrasında her pnömatik transferde ince taneler döker ve bu ince taneler lif bakımından zengindir, dolayısıyla bunları çıkaran bir elek aynı zamanda formülasyonun bir dilimini de çıkarır. Kurutma reçineye göre belirlenmelidir - PA ve PBT, PE veya PP'den çok daha fazlasına ihtiyaç duyar - ve nem hedefi operatörün hafızasına değil, satın alma siparişine aittir.
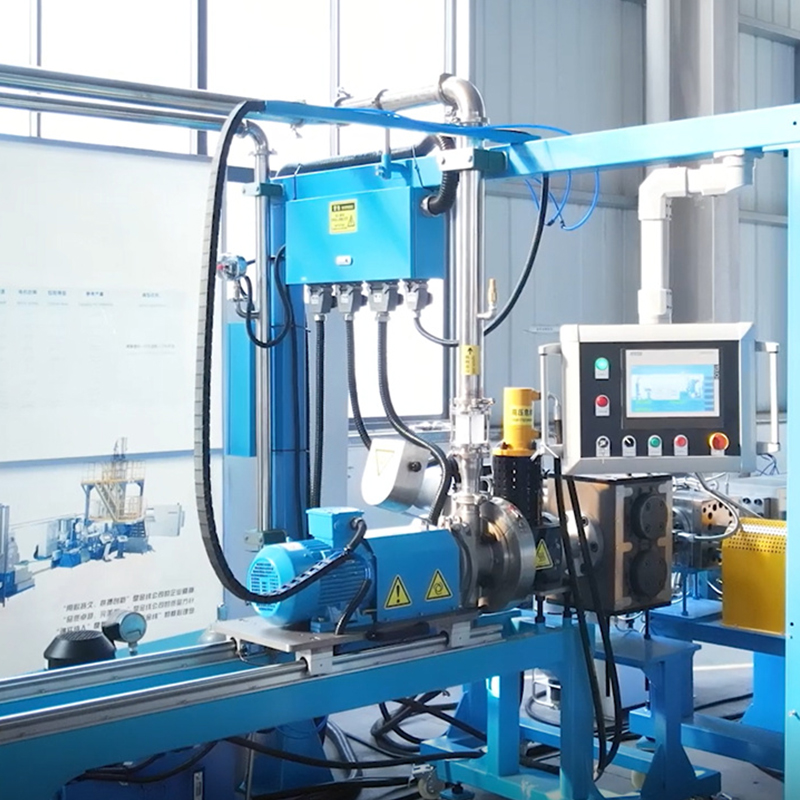 Ekstrüde Bileşikler için Sualtı Peletleme Sistemi Kapalı su altı kalıp yüzeyi peletleme, erimiş bileşiği granüllere dönüştürür ve ekstrüzyon aşağı akış hatları için sirküle edilen soğutma suyuyla tozun sınırlandırılmasına yardımcı olur. Ürünü Görüntüle →
Satınalma Siparişine Yazılmaya Değer Kalite Kapıları
Standart test yöntemleri çoğu argümanı başlamadan önce kaldırır. Mühendislik bileşikleri için uygulanabilir bir kapı seti şuna benzer:
- Belirtilen test hızıyla ISO 527-2 veya ASTM D638'e göre çekme özellikleri - dolgulu ve dolgusuz kaliteler farklılık gösterir.
- ISO 178'e göre eğilme modülü; Belirtilen sıcaklıkta, çentikli ve çentiksiz, ISO 179-1 veya ISO 180'e göre Charpy veya Izod darbesi.
- Belirtilen sıcaklık ve yükte kütle akış hızını ISO 1133'e göre eritin; ISO 1183'e göre yoğunluk.
- Numune kalınlığının belirtilmesiyle UL 94 veya IEC 60695-11-10'a göre yanıcılık; Elektriksel kaliteler için IEC 60112'ye göre karşılaştırmalı izleme indeksi.
- Teslimatta nem Karl Fischer tarafından veya kurutma sırasında kayıp artı pelet boyutu dağılımı ve ince tane sınırı.
Semptom ona neden olan aşamayla eşleştirildiğinde kusurların kovalanması daha hızlı olur.
| Belirti | Büyük ihtimalle aşama | Kontrol edilecek ilk şey |
|---|---|---|
| Siyah lekeler | Erime, kalma süresi | Vidadaki ölü noktalar, gövde aşınması, renk değişimi |
| Kabarcıklar veya boşluklar | Devolatilizasyon, nem | Vakum seviyesi, havalandırma durumu, ön kurutma |
| Aşırı para cezaları | Kesme, aktarma | Bıçak aşınması, su sıcaklığı, hava hızı |
| Lif bakımından zengin yüzey, kırılgan köşeler | Dispersiyon, lif yıpranması | Vida konfigürasyonu, yan besleyici konumu, kalıp basıncı |
| Partiler arasında sürüklenen boyutlar | Besleme, yeniden öğütme oranı | Besleyici kalibrasyonu, bakir-yeniden öğütme dengesi |
Fiyatları Karşılaştırmadan Önce Sorulacak Beş Soru
- Teklif edilen makine benim iş hacmimde hangi spesifik torku ve serbest hacmi sağlıyor? Çapı ve hacim rakamı olmayan bir tork rakamı pazarlanıyor.
- Kaç besleme noktası var ve hangileri yandan beslenebilir? Yüksek dolgu maddesi ve cam yükleri boğaza değil aşağıya doğru gider.
- Kaç buharlaştırma aşaması var ve kalıbın önünde bir vakum portu var mı? Uçucu maddeler reçineye bağlı olarak farklı noktalarda ayrılır.
- Hangi peletleme rotası ve geçişin maliyeti nedir? Hat ve su altı hatları 5 t/saat ve 500 kg/saat'te çok farklı kesinti profillerine sahiptir.
- Yenileme yolu nedir? Namlular, vida elemanları ve yan besleyiciler, yalnızca bu formülasyon için değil, bir sonraki formülasyon için de yeniden yapılandırılabilir olmalıdır.
Mevcut hatlar genellikle bu sorulara farklı yanıtlar veriyor. Bir yenileme gibi mühendislik plastik peletleme üretim hattı Şanzıman ve namlu deliklerinin hala marj taşıması koşuluyla, yükseltme, yeni bir makinenin maliyetinin çok altında bir tork ve bir yan besleyici ekleyebilir.


