

 TR
350 kg/saat hızla 1,5 mm levha üreten bir PP levha hattı sabahları sorunsuz çalışıyor, ardından elek paketi değişiminin ardından kalınlık 0,2 mm kayıyor. Operatör çekme kontrolüne ulaşır, ancak gerçek neden genellikle ekstruderin karşı basıncı değiştikçe kalıp sıcaklığının stabilitesini kaybetmesidir. PP ve PE levha ekstrüzyonunda kalite, tüm hattın (ekstruder, kalıp, rulo yığını, soğutma konveyörü ve kesici) tek bir sistem olarak çalışmasına bağlıdır. Bu etkileşimleri anlamak, takımın hataları hızlı bir şekilde bulmasını ve yönetim kurulunu toleranslı tutmasını sağlayan şeydir.
PP PE Kurulu Ekstrüzyon Hattı Nedir?
PP PE levha ekstrüzyon hattı, polipropilen veya polietilen peletleri eritip bunları düz levha veya levha halinde şekillendiren sürekli bir üretim sistemidir. Tipik bitmiş kalınlık 0,3–30 mm'dir ve levha genişliği, düz kalıp ve cila rulosu genişliğine bağlı olarak genellikle 1.000–2.500 mm'dir.
Süreç altı aşamadan oluşur ve her aşamanın bir sonrakiyle eşleşmesi gerekir, aksi takdirde kusurlar ortaya çıkar.
- Besleme — peletler ve katkı maddeleri hazneye dozajlanır; Gravimetrik besleyiciler, formülasyon değiştiğinde çıktıyı dengeler.
- Eritme ve taşıma — vida polimeri eritir ve sabit basınç oluşturur; yetersiz tork dalgalanma olarak ortaya çıkar.
- Filtreleme ve kalıp — bir elek değiştirici, jelleri ve kirletici maddeleri giderir ve düz kalıp, genişlik boyunca eşit şekilde eriyerek yayılır.
- Parlatma — üç silindirli bir yığın, eriyiği hedef ölçüye bastırır ve yüzey parlaklığını kontrol eder.
- Soğutma — silindirler veya soğutma yatakları, çarpıklığı ve artık gerilimi önlemek için ısıyı kademeli olarak uzaklaştırır.
- Taşıma ve kesme — çektirme gerilimi sabit tutar; bir makas, testere veya sarıcı nihai uzunluğu oluşturur.
Aşağıdaki şema tipik bir tek vida bazlı çizgiyi göstermektedir. Yoğun karıştırma gerektiren formülasyonlar için (dolgulu PP, renkli masterbatch veya geri dönüştürülmüş içerik) birlikte dönen çift vidalı ekstrüderler yüksek dispersif karıştırma kapasitelerinden dolayı eritme ünitesi olarak sıklıkla tercih edilir.
Kart Kalitesine Karar Veren Temel Bileşenler
Ekstruder, kalıp ve cila rulosu yığını, bir karton hattının kalite üçgenini oluşturur. Birinin boyutu küçükse veya uyumsuzsa pano bunu hemen gösterir. Tablo, ana bileşenleri ve bunların yanlış eşleşme durumunda neden olduğu tipik kusurları listeler.
| Bileşen | Ana işlev | Uyumsuzluk durumunda tipik kusur |
|---|---|---|
| Ekstruder | Polimeri eritir, homojen bir erime sağlar | Çıkış dalgalanması, erime sıcaklığı dalgalanması |
| Ekran değiştirici | Jelleri ve kirletici maddeleri giderir | Siyah lekeler, kalıp çizgileri |
| Düz kalıp | Erimeyi genişlik boyunca dağıtır | Kalın veya ince kenarlar, eşit olmayan ölçüm |
| Parlatma stack | Kalınlığı ve yüzey kaplamasını ayarlar | Dalgalı yüzey, parlaklık farklılıkları |
| Soğutma section | Stres yaratmadan ısıyı ortadan kaldırır | Kıvrılma, düzlük kaybı |
| Taşıma ve kesici | Gerginliği korur, uzunluğu keser | Uzunluk değişimi, çizik yüzey |
Vida torku kart hatlarında en az satın alınan özelliktir. Yumuşak peletleri 5 Nm/cm³'te çalıştıran bir hat, aynı vida %30 geri dönüştürülmüş pul veya kalsiyum karbonat dolgu maddesiyle karşılaştığında durabilir. Daha sonra formülasyonları değiştirmeyi planlayan üreticiler, başlangıçtan itibaren daha yüksek torklu bir makine satın almalıdır.
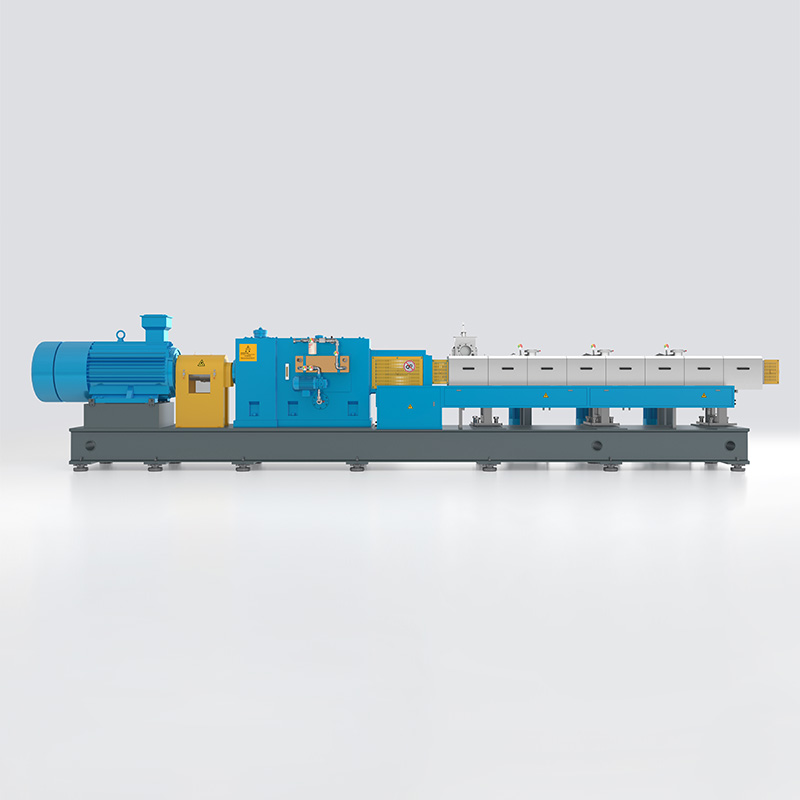 Modifiye Mühendislik Plastikleri için KTS Yüksek Performanslı Çift Vidalı Ekstruder KTS serisi, 14 Nm/cm³'lük spesifik bir tork sunarak yüksek viskoziteli ve modifiye edilmiş mühendislik plastikleri için uygundur. Hattınız geri dönüştürülmüş pul veya mineral dolguları işleyebiliyorsa, bu daha yüksek torklu tasarım, üretimin korunmasına ve kesintilerin önlenmesine yardımcı olur. Ürünü Görüntüle →
Sac Kalitesini Belirleyen Proses Sıcaklıkları
PP ve PE yarı kristaldir. Namlu, polimeri erime noktasının çok üzerinde ısıtmalı, kalıp ve silindir sıcaklıkları ise yüzey kaplamasını ve nihai kristalliği kontrol etmelidir. Doğru bölge ayarları hurdayı kesmenin en hızlı yoludur.
| Bölge | PP ayar noktası | HDPE ayar noktası |
|---|---|---|
| Besleme bölgesi | 50–80 °C | 50–70 °C |
| Namlu bölgesi 1 | 180–200 °C | 170–190 °C |
| Namlu bölgeleri 2-4 | 200–230 °C | 190–220 °C |
| Adaptör ve eritme pompası | 210–230 °C | 200–220 °C |
| Düz kalıp | 200–230 °C | 190–220 °C |
| Rulo yığını | 60–100 °C | 60–90 °C |
İki polimer ailesinin erime sıcaklığı pencereleri aşağıda karşılaştırılmıştır.
Pratik bir kural: Levha yüzeyi mat veya pürüzlü hale gelirse, önce kalıp sıcaklığını kontrol edin. Kalıp dudağında 20 °C'lik bir düşüş, aşınmış bir rulo ile aynı kusuru yaratabilir. Ürün başına bir sıcaklık günlüğü tutun ve bunu geçmişteki iyi çalışmalarla karşılaştırın.
Çıkış Oranları ve Hat Boyutlandırması
Üretim, hattın saatte kaç metrekare levha üretebileceğine karar verir ve bu, alıcıların karşılaştırdığı ilk sayıdır. Tablo, farklı vida çaplarındaki tek vidalı hatlarda ekstrüzyon dereceli PP levha için tipik çıktı aralıklarını göstermektedir.
Boyutlandırma, vida çıkışı, kalıp genişliği ve rulo genişliği arasındaki dengedir. 400-600 kg/saatlik 120 mm'lik bir ekstruder, 1.200 mm'lik bir kalıbı 2 mm'lik levhayla doldurabilir; 2.500 mm'lik bir kalıpta aynı üretim hızı, vida hızı ve kalıp boşluğu ayarlanmadığı sürece daha ince sac üretir. Maksimum vida çıkışından değil, her zaman hedef ürün listenizden boyutlandırın.
Büyük kapasite için, daha derin uçuşlara sahip yüksek hacimli bir ekstrüder, düşük vida hızında çıkışı yüksek tutar, bu da erime sıcaklığını ve ton başına enerji maliyetini düşürür.
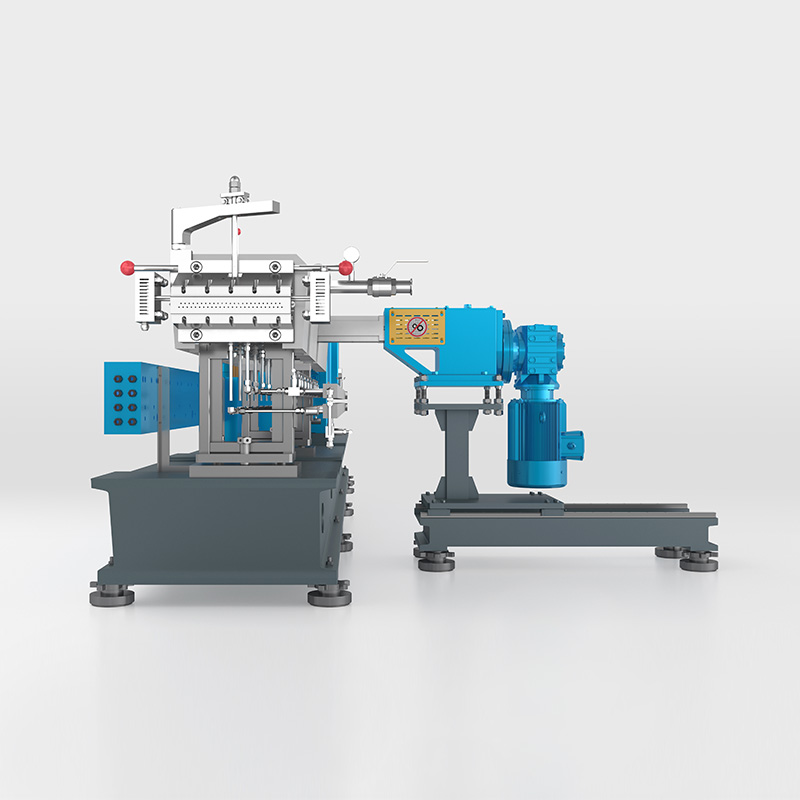 Yüksek Dolum Uygulamaları için Derin Vida Uçuşlu KTD Yüksek Hacimli Ekstruder KTD serisi, yüksek dolgulu, reaktif ve ısıya duyarlı malzemeler için tasarlanmış, 11 Nm/cm³'lük spesifik bir torka ve yüksek yuva derinliğine sahiptir. Daha düşük vida hızının ve daha derin uçuşların erime sıcaklığını ve enerji maliyetlerini azaltabileceği büyük kapasiteli hatlara uygundur. Ürünü Görüntüle →
PP vs PE: Malzeme Davranışı Kurulumu Nasıl Değiştirir?
PP veya PE'nin seçilmesi, makine ayarlarını çoğu alıcının beklediğinden daha fazla değiştirir. Radar grafiği, kart tasarımını ve süreç kararlarını yönlendiren özellik dengesini özetler.
Sahada en çok üç fark önemli. HDPE, PP'den 10–20 °C daha düşük bir sıcaklıkta erir, böylece namlu sıcaklıkları düşer. PE soğuma sırasında daha fazla büzülür, bu nedenle rulo yığını ve soğutma bölümünün, levhayı basitçe çekmek yerine düzlüğü kontrol etmesi gerekir. PP daha sert bir tahta sağlar; PE, düşük sıcaklıklarda daha iyi darbe dayanımı ve kimyasal direnç sağlar.
| Mülkiyet | PP | HDPE | Hat üzerindeki etkisi |
|---|---|---|---|
| Yoğunluk (g/cm³) | 0,90–0,91 | 0,94–0,96 | PE için metrekare başına daha yüksek levha ağırlığı |
| Erime aralığı | 160–170 °C | 130–140 °C | HDPE için daha düşük namlu ayar noktaları |
| Sertlik | Daha yüksek | Orta | PP aynı sertlik için aşağı ölçüme izin verir |
| Soğutmada büzülme | %1,0–2,5 | %2,0–4,0 | HDPE'nin düz kalması için daha kontrollü soğutmaya ihtiyacı var |
| Yüzey parlaklığı | iyi | Daha düşük | PP parlaklığı için rulo sıcaklığı daha yükseğe ayarlandı |
PP ve PE Kurulunun Ortak Uygulamaları
PP ve PE levha pazarları örtüşüyor ancak her malzeme farklı kategorilerde lider konumda. Malzemenin uygulamayla eşleştirilmesi genellikle müşterilerin sorduğu ilk sorudur.
- Termoform paketleme: Tepsiler, yiyecek kapları ve hazır yemek paketleri için PP levha; Eşit duvar dağıtımı için sabit kalınlığa ihtiyaç vardır.
- Kırtasiye ve ofis malzemeleri: klasörler, sunum kapakları ve klasörler için şeffaf PP panosu; Burada yüksek parlaklık ve düşük bulanıklık önemlidir.
- İnşaat ve kalıp: Koruyucu astarlar, kablo ayırıcılar ve yeniden kullanılabilir kalıp panelleri için PE levha; Darbe dayanımı ve nem direnci çok önemlidir.
- Otomotiv iç mekanı: Bagaj astarları ve trim desteği için PP levha; uzun vadeli ısı direnci ve boyutsal stabilite kritik öneme sahiptir.
- Kimyasal ve gıda teması: PE kesme tahtaları ve tank astarları; Kimyasallara ve temizlik maddelerine karşı dayanıklılık, parlaklıktan daha önemlidir.
Uygulamalar arasında geçiş yapan bir üretici hat ayarlarını değiştirir, ancak vida ve rulo yığını belirlenmişse genellikle aynı hat tüm aralığı yönetir.
PP PE Kurulu Ekstrüzyon Hattı Nasıl Seçilir
Board hattı 10 ila 20 yıllık bir yatırımdır. Aşağıdaki beş kontrol, yeni hat projelerinde en yaygın hataların önlenmesini sağlar.
- Torku formülasyon yol haritasıyla eşleştirin. Gelecekteki ürünler dolgu maddeleri, geri dönüştürülmüş içerik veya alev geciktiriciler içerebilecekse, şimdi daha yüksek torklu bir ekstrüder seçin; Torkun daha sonra yenilenmesi çok daha pahalıdır.
- Kalıp genişliğini ve kalınlığını gerçek ürün listenize göre boyutlandırın. Geniş bir kalıp, geniş karton için verimlidir ancak haftanın üç günü dar bir ürün çalışması için israftır.
- Parlatma rulosu yığınını inceleyin. Rulo çapı, krom kaplama, bağımsız aralık ayarı ve soğutma devreleri, satabileceğiniz maksimum parlaklık ve düzlüğü tanımlar.
- Maksimum hat hızında çekme ve kesiciyi kontrol edin. Çoğu hat, ekstruder çıkışına ulaşmadan çok önce aşağı yöndeki çekme ve kesme işlemleriyle sınırlıdır.
- Tedarikçinin destek yapısını onaylayın. Devreye alma, yedek parçalar ve proses eğitimi, hattın tasarım çıktısına ne kadar hızlı ulaşacağını belirler.
Vida torku, uzun vadeli esneklik üzerinde en güçlü etkiye sahiptir. Bu tork ve güç analizi güç sisteminin neden asla küçük boyutta olmaması gerektiğini açıklıyor.
Zaten bir hat işletiyorsanız ve kısıtlama kapasite veya ürün değişimi ise, yenileme projesi ekstrüderi ve aşağı yönde daha düşük sermaye maliyetiyle modernize edebilir.
Son olarak otomasyon konusunda gerçekçi olun. Manuel ekran değiştirmeli temel hattın satın alınması daha ucuz ve bakımı daha kolaydır; dar toleranslar veya küçük bir ekip otomatik ölçüm yapılmasını haklı kılar. Standart ürünler için uygun maliyetli bir seri, temel süreci kapsar ve en önemli otomasyona bütçe ayırır.
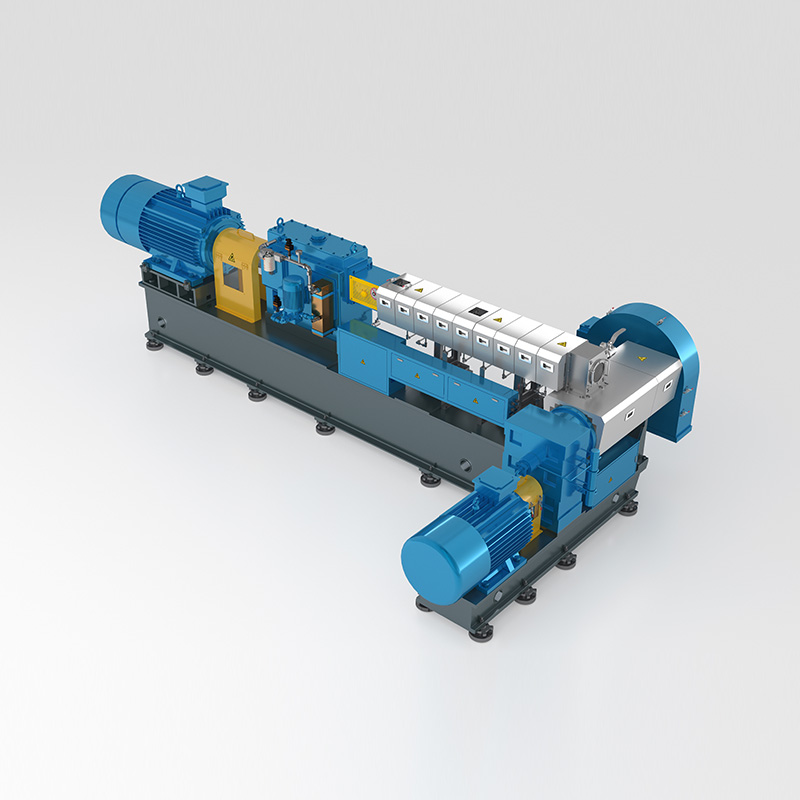 Bütçeye Dikkatli Bileşikler için ECO Uygun Maliyetli Ekstruder Serisi ECO serisi, 9 Nm/cm³'lük spesifik bir tork sağlayarak modifiye mühendislik plastiklerinin üretimi için ekonomik bir seçenek sunar. Standart ürünlerin ihtiyaçlarını karşılayarak bütçenizi otomasyona veya en önemli süreç kontrollerine ayırmanıza olanak tanır. Ürünü Görüntüle →
Sıkça Sorulan Sorular
S1. PP ve PE levha ekstrüzyonu arasındaki fark nedir?
PP levha daha sert, daha şeffaftır ve daha yüksek sıcaklıklara dayanıklıdır; PE levha ise daha iyi kimyasal direnç ve düşük sıcaklıkta darbe dayanımı sağlar. Ana hat farklılıkları namlu sıcaklığı, rulo sıcaklığı ve soğutma kontrolüdür.
Q2. Bir PP levha ekstrüzyon hattı hangi kalınlık aralığını üretebilir?
Tipik bir çizgi 0,3 mm ila 30 mm'yi kapsar. İnce sac, hassas rulo aralığına ve yüksek hat hızına dayanır; kalın levhanın çökme izlerini önlemek için daha yavaş hıza ve daha uzun bir soğutma bölümüne ihtiyacı vardır.
S3. Aynı hat hem PP hem de PE'yi işleyebilir mi?
Evet, çoğu hat PP ve PE arasında geçiş yapabilir. Geçiş, yeni sıcaklık ayar noktaları, silindir sıcaklığı ayarı ve genellikle bir temizleme bileşiği gerektirir. Vida her iki eriyik viskozitesine göre tasarlanmalıdır.
S4. PP PE levha ekstrüzyon hattının maliyeti ne kadardır?
Maliyet, ekstruder boyutuna, kalıp genişliğine, aşağı yöndeki konfigürasyona ve otomasyon seviyesine bağlıdır. Gerçekçi bir sayı elde etmek için tedarikçiye hedef ürünlerinizi, kalınlık aralığınızı, genişliğinizi ve yıllık çıktınızı gönderin.
S5. Tahtanın neden dalgalı kenarları veya kalınlık farklılıkları var?
Yaygın nedenler kararsız erime sıcaklığı, aşınmış vida veya kalıp dudağı, yanlış silindir aralığı ve çekme hızı uyumsuzluğudur. İlk önce eriyik basıncı değişimini kontrol edin; bu genellikle ekstruder veya elek paketine işaret eder.
S6. PP levha üretimi için çift vidalı ekstruder kullanılabilir mi?
Evet, çift vidalı ekstrüderler, levha formülasyonunda yoğun karıştırma gerektiren pigmentler, dolgu maddeleri veya geri dönüştürülmüş pullar bulunduğunda kullanılır. Ayrıca, doğrudan özel bir formülasyondan karton üreterek hat içi bileşime de olanak sağlarlar.


