

 TR
Bir vardiya boyunca manuel besleme istasyonunda durun ve model tekrarlanır: operatör katkı maddesini torbadan alır, tartı aşar, bir kısmı geri alınır ve kayıtta hala 25,0 kg okunur. Sekiz malzeme ve üç vardiyada bu küçük düzeltmeler, her partide ölçülebilir bir fark haline geliyor. Otomatik içerik tartımı ve dozajlama, insana bağlı bu döngünün yerini yük hücreleri, vidalı besleyiciler ve her bir bileşeni tekrarlanabilir bir hedefe kilitleyen programlanabilir kontrol ile değiştirir. Bu makalede, çift vidalı bir bileşik hattında tartım ve dozajlamanın nasıl otomatikleştirileceği açıklanmaktadır: tartım ilkeleri, ekipman mimarisi, seçim kriterleri ve maliyetli hataları önleyen uygulama adımları.
Bileşim Hattında Tartım ve Dozajlamayı Neden Otomatikleştirin?
İş gerekçesi tekrarlanabilirlikle başlar. Ağırlık kaybı olan bir besleyici, zaman içinde kendi ağırlık kaybını ölçer ve vida hızını gerçek zamanlı olarak düzeltir, böylece yığın yoğunluğundaki bir değişiklik artık iletilen kütleyi değiştirmez. Manuel tartım, operatörün tekniğine, terazinin yerleşme süresine ve kepçe alma yöntemine bağlıdır; bunların tümü rastgele hata kaynaklarıdır.
Otomasyonun gerçekte neleri değiştirdiği
- Zaman içinde geçerliliğini koruyan doğruluk: Gravimetrik dozlama tipik olarak sapmayı ayar noktasının ±%0,25–0,5'i dahilinde tutarken manuel toplu tartım genellikle ±%2–3 oranında değişir.
- Dijital tarif yönetimi: hedef ağırlıklar, toleranslar ve ilerleme sıraları kontrolörde saklanır; İzlenebilirlik ve kalite denetimleri için her parti günlüğe kaydedilir.
- Daha temiz ve daha güvenli çalışma: operatörler tozdan ve tekrarlayan kaldırma işlerinden uzakta çalışır; Kapalı transfer dökülmeyi, kirlenmeyi ve malzeme kaybını azaltır.
- Daha hızlı geçiş: Tariflerin değiştirilmesi, notlar ve tahminlerle yapılan bir yeniden ölçüm çalışması değil, HMI'daki bir parametre değişikliğidir.
Aynı prensip masterbatch, mühendislik plastikleri, yüksek dolum sistemleri ve biyolojik olarak parçalanabilen modifikasyon için de geçerlidir: yalnızca ölçülen şey sabit tutulabilir.
Hacimsel veya Gravimetrik: Önce Tartım Prensibine Karar Verin
İlk karar hangi besleyici modeli değil, hangi tartım prensibidir. Hacimsel bir besleyici dozlamayı hacme göre yapar: vida hızı çıktıyı belirler, dolayısıyla nem, ayırma veya yeniden doldurma nedeniyle kütle yoğunluğu değişirse, iletilen kütle de değişir. Gravimetrik besleyici kütleye göre dozlama yapar: Yük hücreleri sürekli olarak ağırlığı ölçer ve kontrolör kütle akışını sabit tutacak şekilde hızı ayarlar. Kritik veya pahalı bileşenler ve çoğu sürekli ekstrüzyon prosesi için gravimetrik ağırlık kaybı kontrolü referans teknolojidir. Hakkında daha fazlasını okuyabilirsiniz kilo kaybı beslemesinin arkasındaki kontrol prensibi detaylı açıklamamızda.
Ağırlık kazanımı da aynı fikrin toplu biçimidir: Terazi hedefe ulaşana kadar malzeme bir kaba beslenir ve ardından boşaltılır. Döngü başına sabit bir ağırlığa ihtiyaç duyan toplu karıştırma, küçük katkı maddeleri ve ön karışım tariflerine uygundur. Pratik kural: sürekli ekstrüzyon ve kritik dozajda ağırlık kaybı kullanılmalıdır; ayrı parti tariflerinde ağırlık kazanımı kullanılabilir; Sabit kütle yoğunluğuna sahip kritik olmayan malzemeler, daha düşük maliyetle hacimsel olarak dozlanabilir.
| Besleyici türü | Tartım prensibi | Tipik doğruluk | Şunlar için en uygun: | Dikkat edin |
|---|---|---|---|---|
| Ağırlık kaybı besleyici | Gravimetrik, sürekli | Ayar noktasının ±%0,25–0,5'i | Ekstrüzyon hatlarında tozlar, peletler ve düşük dozlu katkı maddeleri | Yeniden doldurma döngüsü ölçümü kısa süreliğine bozar |
| Otomatik ağırlık besleyici | Gravimetrik, toplu (ağırlık artışı) | Hedefin ±%0,5–1'i | Ayrık toplu tarifler, küçük malzemeler | Parti başına çevrim süresi |
| Hacimsel vida besleyici | Hacimsel | Ayar noktasının ±%1–2'si | Kararlı yığın yoğunluklu malzemeler, kaba peletler | Yoğunluk kayması, iletilen kütleyi değiştirir |
| Konik (konik) besleyici | Hacimsel, can be gravimetric | Yapılandırmaya bağlıdır | Düşük dozlu katkı maddeleri ve yüksek dolgulu sistemler | Konik geometri toz akışına uygun olmalıdır |
İki kontrol yaklaşımını bir bakışta karşılaştırma
Aşağıdaki radar grafiği, bir bileşik hattında en önemli beş kritere göre hacimsel ve gravimetrik dozajı karşılaştırmaktadır. Gravimetrik kontrol, daha yüksek başlangıç yatırımı pahasına doğruluk ve sürekli proses uygunluğu açısından kazanır; Toleranslar gevşetildiğinde hacimsel kontrol çekici olmaya devam ediyor.
Gerçek doğruluk nasıl karşılaştırılır?
Doğruluk rakamları, kararlı koşullar altında ayar noktasından maksimum sapmayı ifade eder. Manuel uygulama ile gravimetrik kontrol arasındaki boşluk, otomasyonun getirisinin geldiği yerdir.
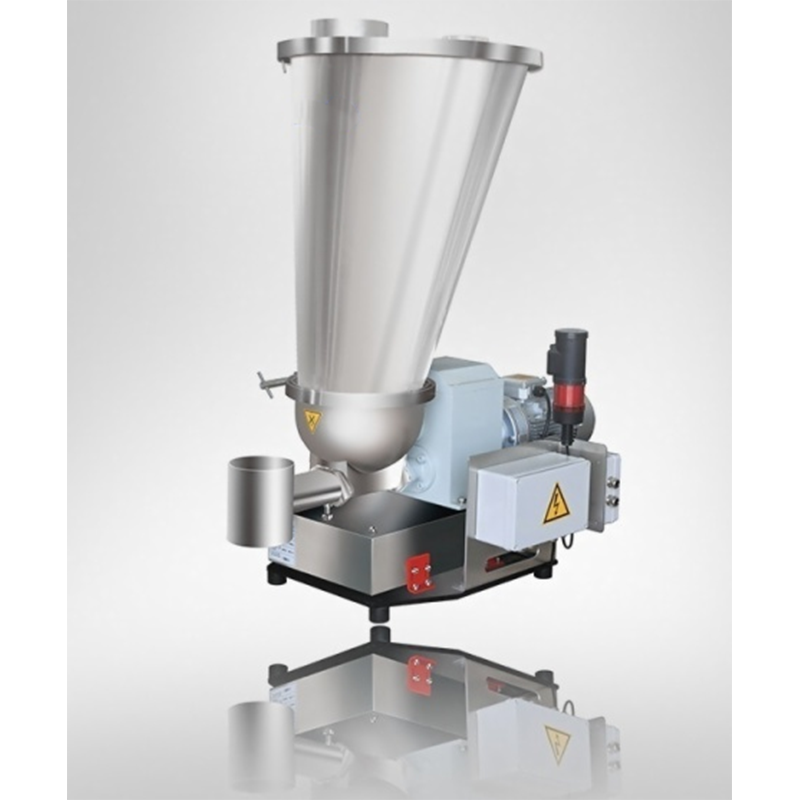 Entegre Kontrollü Gravimetrik Ağırlık Kaybı Besleyici Bu çözüm, sürekli bileşim hatları için depolama, tartım, taşıma ve kapalı döngü dozajlamayı birleştirir. Ayar noktasından sapmayı azaltmak için hassas gravimetrik kontrol ve otomasyon arayan operatörlere uygundur. Ürünü Görüntüle →
Ekstrüzyon Hattı için Otomatik Dozajlama Sisteminin Anatomisi
Otomatik bir dozaj istasyonu dört fonksiyondan oluşan bir zincirdir: depolama ve boşaltma, tartma, prosese taşıma ve kontrol. Aşağıdaki şema, çift vidalı bir bileşim hattındaki tipik bir konfigürasyonu göstermektedir - hazneli ve hazneyi besleyen yük hücrelerine sahip bir ağırlık kaybı besleyicisi, yüksek dolumlu toz için bir yan besleyici ve tarifleri ve kapalı döngü dozajlamayı çalıştıran merkezi bir kontrol kabini.
Malzeme hazneyi terk eder ve besleyici vidasından geçer; yük hücresi modülü ağırlık kaybını kontrol cihazına bildirir; kontrolör vida hızını sürekli olarak ayarlar; ve her dozlama olayı parti numarasına göre kaydedilir. Aynı mimari, tek bir besleyiciden on veya daha fazla bileşen içeren tam bir bileşim hattına kadar ölçeklenir.
Proses stabilitesi üzerindeki etki toplu verilerde hızlı bir şekilde ortaya çıkar. Aşağıdaki açıklayıcı trendde, operatörler ve malzeme özellikleri değiştikçe manuel istasyon dolaşırken, otomatik hat hedef ağırlığın etrafında dar bir bant tutuyor.
Parti tarzı ön karışım veya tartma ve boşaltma işlemleri için, otomatik ağırlık besleyici, alıcı kaba ağırlık kazancı dozajlaması gerçekleştirir. Hedef ağırlık HMI'dan girildiği için tarif değişiklikleri birkaç saniye sürer ve sistem, toleransın dışına çıkan her türlü dozu otomatik olarak işaretler.
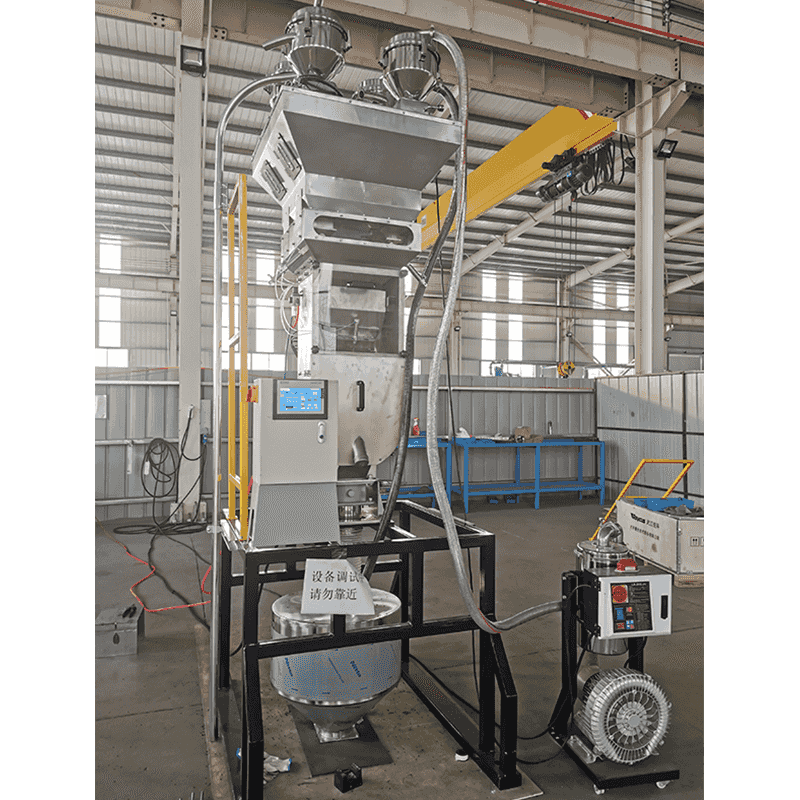 Otomatik Ağırlık Kazandırma Dozajlama ve Karıştırma Sistemi Toplu ön karıştırma veya tartma ve boşaltma işlemleri için tasarlanan bu sistem, karıştırıcıdaki her bir malzemeyi otomatik olarak ölçer. HMI yoluyla tarif değişikliklerini basitleştirir ve tutarlı ürün kalitesi için tolerans dışı dozları işaretler. Ürünü Görüntüle →
Seçim Kriterleri ve Yaygın Tedarik Hataları
Besleyici seçimine broşüre göre değil, toza göre karar verilir. Malzeme davranışını ve süreç arayüzünü kapsayan bir kontrol listesi, çoğu başarısız kurulumu önleyecektir.
- Malzeme özellikleri: kütle yoğunluğu ve değişkenliği, parçacık boyutu, akışkanlık, nem ve sıcaklık sınırları.
- doğruluk requirement: Toleransı ürün spesifikasyonundan tanımlayın ve besleyici doğruluğunu aynı birimlerle belirtin.
- Besleme hızı aralığı: minimum kararlı ilerleme hızı genellikle maksimumdan daha önemlidir; 10:1'lik bir geri çekilme ortak bir hedeftir.
- Yeniden doldurma stratejisi: vakum, burgu veya manuel yeniden doldurma, yeniden doldurma süresi haznenin çalışma hacmine göre kısa olacak şekilde tasarlanmalıdır.
- Temizleme ve değiştirme: sık renk veya malzeme değişiklikleri için, sökme süresi ve temas yüzeyleri kullanılabilir kapasiteyi belirler.
- Kontrol arayüzü: besleyici, özel protokol çalışması olmadan ekstruder PLC ile ayar noktalarını, gerçek hızı, yeniden dolum durumunu ve alarmları değiştirmelidir.
Kurulumların yanlış gittiği yerler: En yaygın hatalar yoğunluğu değişen bir malzeme için hacimsel kontrolün seçilmesi, yük hücrelerinin ekstruderden gelen titreşimin tartım modülüne girdiği yere monte edilmesi ve yeniden doldurma dinamiklerinin göz ardı edilmesidir; bir besleyici yalnızca yeniden doldurma döngüsü kadar doğrudur.
Mevcut bir hattın yenilenmesi genellikle mümkündür: besleyiciler, yük hücreleri ve kontrol kabini, ekstrüderi değiştirmeden eklenebilir. Bizim güçlendirme ve yükseltme projeleri mühendislik plastiklerinden yüksek dolumlu masterbatch hatlarına kadar bu tür durumları sistematik olarak kapsar.
%40-80 oranında dolgu içeren bileşikler (kalsiyum karbonat, talk, alev geciktiriciler veya karbon siyahı) için, ana hazne ilavesi yerine alt taraftan besleme tercih edilir. Bir yan besleyici, düşük kütle yoğunluklu tozları kısmen erimiş polimerin içine itmek için genellikle negatif basınç destekli konik bir vida kullanır, bu da dispersiyonu iyileştirir ve yukarı akış vida bölümlerindeki aşınmayı azaltır.
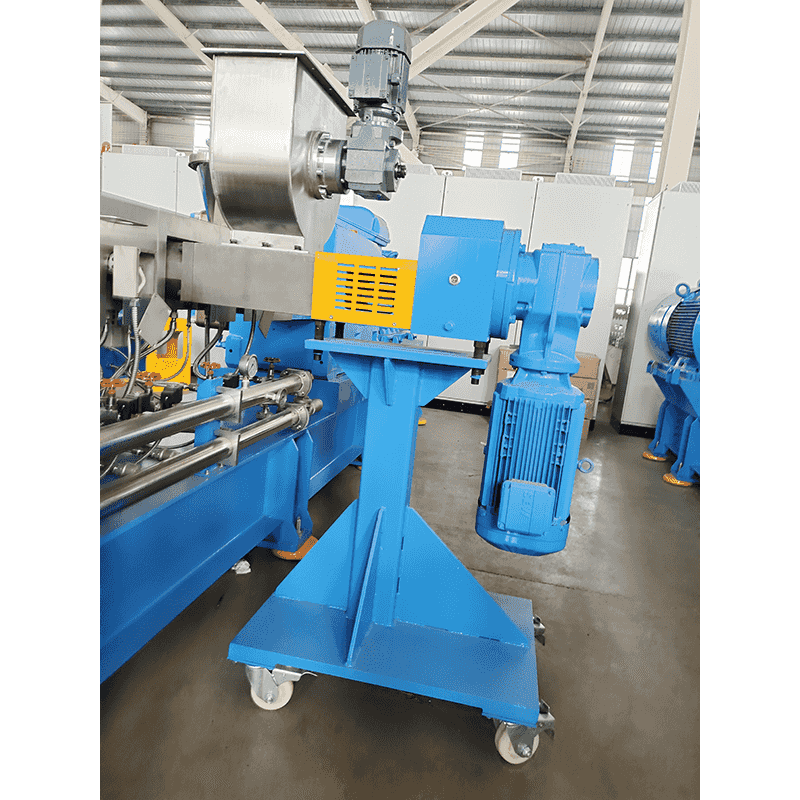 Yüksek Dolum ve Toz İşleme için Yan Besleyici Tozları, kısa elyafları veya ön karışım malzemelerini işleyen, zorunlu beslemeli bir yan besleyici. Kütle yoğunluğunu artırmak için negatif basınçlı pompalama kullanabilir ve çift vidalı hatlarda yüksek dolumlu bileşiklerin aşağı yönde beslenmesinde verimliliği artırır. Ürünü Görüntüle →
Pratik Bir Uygulama Yolu
Otomasyonun tek seferlik bir yeniden yapılanma olması gerekmez. Aşamalı bir yol riski azaltır ve operatörlerin yeni kontrollerle güven oluşturmasına olanak tanır.
- Her malzemeyi karakterize edin. Kütle yoğunluğunu ve değişimini, parçacık boyutunu, akışkanlığını, nem ve sıcaklık sınırlarını ölçün. Toz davranışı besleyici tipini, vida geometrisini ve hazne tasarımını belirler.
- Her içerik için doğruluk hedefini tanımlayın. Bunu satıcının pazarlamasından değil, ürün spesifikasyonundan elde edin. Bir masterbatch renk sistemi, düşük maliyetli bir dolguya göre daha sıkı bir toleransa ihtiyaç duyar.
- Tartım ilkesini ve bileşen başına besleyiciyi seçin. Sürekli kritik dozaj için ağırlık kaybı, toplu eklemeler için ağırlık artışı, akış aşağı dolum için yan besleyici.
- Kontrol entegrasyonunu planlayın. PLC giriş ve çıkışlarını, reçete depolamayı, alarm ve kilitleme mantığını ekstruder hızıyla ve ayrıca toplu raporlar için veri kaydını tahsis edin.
- Kurun, kalibre edin ve doğrulayın. Statik bir ağırlık kontrolü yapın, ardından minimum ve maksimum ilerleme hızlarında dinamik bir test yapın. Düzgün ayarlanmış bir ağırlık kaybı sistemi, 10:1'lik bir dönüşte nominal doğruluğunu korumalıdır.
- Yeniden doldurma ve başlatma davranışını ayarlayın. Yeniden dolum seviyesi, sönümleme ve hız geri kazanımı, yalnızca kabul testinde değil, üretimde de doğruluğun sağlanıp sağlanmadığını belirler.
Doğrulama genellikle iki sürprizi ortaya çıkarır: gelen malzemenin gerçek kütle yoğunluğu değişimi ve tartım modülünün etrafında ihtiyaç duyulan mekanik sertlik. Her ikisinin de başlangıçta bütçelendirilmesi, en yaygın devreye alma gecikmelerini önler.
Sıkça Sorulan Sorular
Ağırlık kaybı besleyicisi yük hücrelerinin üzerinde bulunur ve haznenin ve malzemenin ağırlığını sürekli olarak ölçer. Kontrolör, zaman içinde ölçülen ağırlık kaybını hedef ilerleme hızıyla karşılaştırır ve vida hızını gerçek zamanlı olarak ayarlar; bu, toplu yoğunluk değiştiğinde bile gravimetrik doğruluk sağlar.
Hacimsel dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
Ağırlık kaybıyla beslemede tipik doğruluk, sabit koşullar altında ayar noktasının ±%0,25–0,5'idir. Otomatik ağırlık (ağırlık artışı) sistemleri genellikle hedefin ±%0,5–1'ini tutar. Manuel toplu tartım, terazi çözünürlüğüne ve operatörün tekniğine bağlı olarak genellikle ±%2–3 aralığına ulaşır.
Evet. Çoğu çift vidalı hat, ekstruder değiştirilmeden yenilenebilir. Proje genellikle besleyiciler, yük hücreleri ve bir kontrol kabini ekler, kontrol mantığını yeniden eşler, HMI reçete yönetimini sunar ve seri üretim başlamadan önce yeni dozaj doğruluğunu doğrular.
%40-80 dolgu yüklemesinde, tozun tamamının ana hazneye eklenmesi zayıf dağılıma ve yüksek vida aşınmasına neden olur. Bir yan besleyici, dolgu maddesini kısmen erimiş polimerin aşağı akışına sokar, negatif basınç etkisiyle tozun yığın yoğunluğunu arttırır ve ıslanmayı ve verimi artırır.
Üç hata kaynağını ortadan kaldırır: operatör tekniği, ölçek okuma gecikmeleri ve yoğunluk kayması. Tarifler ve alarmlar tekrarlanabilir, her parti günlüğe kaydedilir ve besleyici kendisini sürekli olarak düzeltir; böylece peletler partiden partiye aynı hedefi karşılar.


