

 TR
%30 kalsiyum karbonat dolgulu PP levha hattında çalışan bir dönüştürücü, yalnızca tek bir renkte görünen siyah lekelerin peşinde bir hafta harcadı. Pigment tedarikçisi hatalı değildi. Daha kaba bir dağılım derecesine ve %4'lük bir düşüşe sahip yeni bir renkli masterbatch gelmişti ve mevcut vida profili, bu yüklemede pigmenti ıslatamadı. Tip, dozaj ve makine ayarları üç farklı kişi tarafından seçilmişti ve kimse bunları birbiriyle karşılaştırmamıştı.
Bu konunun arkasındaki pratik ders şudur: Masterbatch türleri, uygulamaları ve üretim süreci üç ayrı konu değil, tek bir karar zinciri oluşturur. İşleve göre türü seçin, uygulamanın dağılım ve uyumluluk sınırlarına göre onaylayın, ardından süreç rotasının bu dağılımı ihtiyacınız olan çıktıda sağlayabileceğini doğrulayın. Siparişi doğru verin ve kalite sorunlarının çoğu, ilk pelet kesilmeden önce ortadan kalksın.
Kısacası, bir masterbatch, bir taşıyıcı reçine içinde dağıtılan ve topaklar veya mikro topaklar halinde tedarik edilen, tipik olarak %5 ila %85 katı içeren konsantre bir pigment veya katkı maddesi paketidir. Renk ve katkı maddeleri için yaklaşık %1-5 arasında, dolgu konsantreleri için ise daha yüksek oranlarda nihai polimere bırakılır. Bu konsantreyi oluşturmak ve her parçacığın içinde eşit şekilde dağılmasını sağlamak için üretim süreci mevcuttur.
Masterbatch türleri: sınıflandırmanın dört yolu, seçmenin tek yolu
Endüstri, masterbatch'leri dört eksene göre sıralıyor: işlev (ne yapar), taşıyıcı (neyle uyumludur), renk ailesi (siyah, beyaz, renkli) ve son süreç (enjeksiyon, şişirme, film, eğirme). Proses tasarımında neredeyse her şeye işlev ve taşıyıcı karar verir; son süreç, indirme oranına ve ulaşmanız gereken dağılım kalitesine karar verir.
| Tür | Taşıyıcı ve tipik katılar | İşlev | Tipik uygulamalar | Alıcılar neyi kontrol ediyor? |
|---|---|---|---|---|
| Beyaz | PE veya PP taşıyıcı, %50–70 TiO2 | Opaklaştırma ve beyazlatma | Film, torba, boru, levha, enjeksiyon parçaları | Gizleme gücü, mavi alt ton, TiO2 topakları |
| Siyah | PE taşıyıcı, %25–45 karbon siyahı | Renk artı UV koruması | Sulama borusu, geosentetikler, kablo kılıfı | Karbon siyahı yapısı, filtre basınç değeri |
| Renk | Reçineyle uyumlu taşıyıcı, %20–50 pigment | Marka ve ürün rengi | Ambalaj, tüketim malları, otomotiv kaplaması | Renk difference tolerance, pigment heat stability |
| Katkı maddesi | Uyumlu bir taşıyıcıda %5-20 aktif madde | UV, antioksidan, kaymaz, blokaj önleyici, alev geciktirici, antistatik | Film, fiber, kablo, mühendislik parçaları | Aktif içerik, operatör uyumluluğu, geçiş |
| Dolgu | %70–85 CaCO3 veya talk | Maliyet azaltma, sertlik, boyutsal kararlılık | Sac, profil, boru, kalıp parçaları | Üstten kesilmiş parçacık boyutu, nem, yığın yoğunluğu |
Spesifikasyona uygulamalar karar verir, tersi değil
Uygulama gereksinimleri doğrudan süreç ayarlarına dönüşür. Neredeyse her soruşturmada konuşmaya üç faktör hakimdir.
- Düşme oranı. İnce film %1-2 masterbatch, kalın film ise %4-6 oranında çalışabilmektedir. Düşük bir oran, daha ince, daha iyi dağılmış bir konsantre gerektirir; yüksek oran vidaya daha fazla malzeme sağlar ancak torku ve besleme stabilitesini artırır.
- Dispersiyon ve filtreleme. Film ve elyaf neredeyse hiç topaklanmayı tolere etmez, dolayısıyla konsantrenin filtre basıncı değeri, renk gücünden daha önemlidir. Kalıplanmış parçalar ve profiller çok daha bağışlayıcıdır.
- Termal ve düzenleyici zarf. Gıdayla temas eden kaliteler, pigmentin ısı stabilitesi ve taşıyıcı erime noktasının tümü, ekipman tartışılmadan önce seçimi daraltır.
Tipik eşleştirmeler şu şekildedir: Ambalaj filmi ve torbaları, PE taşıyıcılar üzerinde %1–3 oranında beyaz ve renkli masterbatchler kullanır; boru ve sulama hatlarında UV koruması için siyah konsantrenin yanı sıra sertlik ve maliyet için dolgu masterbatch'i kullanılır; tel ve kablo, ağır filtrelemeye sahip alev geciktirici ve siyah kalitelere dayanır; otomotiv iç parçaları sıkı renk toleransına ve ısıyla eskimeye ihtiyaç duyar; elyaf ve dokunmamış kumaşlar düşük jel sayısı ve eğirme sıcaklığına uygun bir taşıyıcı gerektirir; mühendislik plastikleri ve elektrikli bileşenler, PA, PBT veya PC/ABS karışımları gibi daha yüksek sıcaklıktaki taşıyıcılara ihtiyaç duyar.
Adım adım üretim süreci
Dizi, üreticiler arasında oldukça istikrarlıdır. Değişen şey, her adımın arkasındaki ekipmandır.
- Tartım ve dozajlama. Pigment, katkı maddesi, taşıyıcı ve balmumu, aktif bileşenler için tipik dozaj doğruluğu yaklaşık ±%0,5 olacak şekilde gravimetrik olarak tartılır. Buradaki hatalar aşağı yönde düzeltilemez.
- Ön karıştırma. Yüksek hızlı bir karıştırıcı, pigmenti balmumu veya dispersanla ıslatır ve gevşek topakları parçalar. Toz kütle yoğunluğu ve nem kaydedilir çünkü her ikisi de daha sonra beslemeyi etkiler.
- Bileşimi eritin. Birlikte dönen çift vidalı bir ekstrüder, karışımı plastikleştirir, ardından yoğurma blokları aracılığıyla dağıtıcı karıştırma ve taşıma elemanları aracılığıyla dağıtıcı karıştırma uygular. Vakumlu havalandırma nemi ve uçucu maddeleri giderir; isteğe bağlı bir eriyik filtresi, akış yönündeki ekipmanı korur.
- Peletleme. Verim ve erime mukavemetine göre seçilen su banyosu, su halkalı sıcak yüz kesme veya su altı peletleme ile şerit peletleme.
- Susuzlaştırma ve kurutma. Bir santrifüjlü kurutucu veya hava bıçağı, peletler eleğe ulaşmadan önce yüzey suyunu uzaklaştırır.
- Eleme. Titreşimli bir elek, ince taneleri ve büyük ebatları şeritler; bu, pelet tozu sorunlarının genellikle çözüldüğü yerdir.
- Test ve paketleme. 25 kg'lık torbalara veya oktabinlere paketlenmeden önce filtre basınç değeri, renk farkı, nem, kül içeriği ve pelet geometrisi kontrol edilir.
Üç üretim rotası bir arada var
- Sürekli çift vidalı birleştirme renkli, siyah, beyaz ve katkı maddesi masterbatch'leri için baskın yoldur: kısa kalma süresi, güçlü dispersif karıştırma, hızlı değişim.
- Toplu yoğurma artı tek vidalı çok yüksek dolgu yüklerine ve ısıya duyarlı sistemlere uygundur; kaba tozları iyi ıslatır, ancak renkler arasında daha yavaş temizlik sağlar.
- Kuru karıştırma veya toz kaplama erime adımını tamamen atlar; dağılım müşterinin kendi ekstruderine bağlıdır ve bu, seçim sırasında açıkça belirtilmeye değer bir risktir.
Ekipmanın formülasyonla eşleştirilmesi
Spesifik tork, kontrol edilmeye değer ilk sayıdır. 9 Nm/cm³ sınıfı bir makine, standart renk ve katkı işlerini rahatlıkla yapar. KUNWEI'nin birleştirme görevi için ürettiği tasarım gibi 14 Nm/cm³'lük bir vida, devir başına daha fazla serbest hacim sağlar, böylece aynı namlu, tork tavanına çarpmadan önce düşük yığın yoğunluklu tozun daha yüksek dolum oranını taşıyabilir. Bu, %80 yüklemede dolgu masterbatch'inin laboratuvar oranları yerine ticari oranlarda çalışmasına olanak tanıyan şeydir.
Vida konfigürasyonu genellikle başlık tork rakamından daha önemlidir. Dispersif karıştırma, eritme bölgesinin arkasına yerleştirilen 45° ve 90° yoğurma bloklarında gerçekleşir; bir ters eleman, vakumlu havalandırma için gereken eriyik contayı oluşturur; ve eritme işleminin aşağı yönündeki bir yan besleyici, dolgu maddelerinin ve takviye maddelerinin besleme boğazından sürüklenmek yerine ayrı bir akış olarak girmesini sağlar. Yüksek dolgulu sistemler için, aşağı yöndeki ekleme genellikle kararlı çıktı ile sürekli dalgalanma arasındaki farktır.
 KTS Yüksek Performanslı Çift Vidalı Ekstruder Serisi Mühendislik plastiklerine yönelik yüksek torklu çift vidalı ekstruder serisi, üretim hatlarını birleştirmek için birden fazla model boyutu ve tork/hız seçenekleriyle. Ürünü Görüntüle →
Malzeme akış stabilitesi namluda değil besleyicide başlar. Ağırlık kaybı dozajı, aktif madde oranını yüzde birin kesri dahilinde tutarken konik ve yan besleyiciler, geleneksel bir haznede köprü oluşturan veya akışkanlaşan tozları işler. Besleyici aralığını pigmentinizin gerçek toplu yoğunluğuna göre kontrol etmek, haftalarca renk kaymasını önleyen beş dakikalık bir egzersizdir.
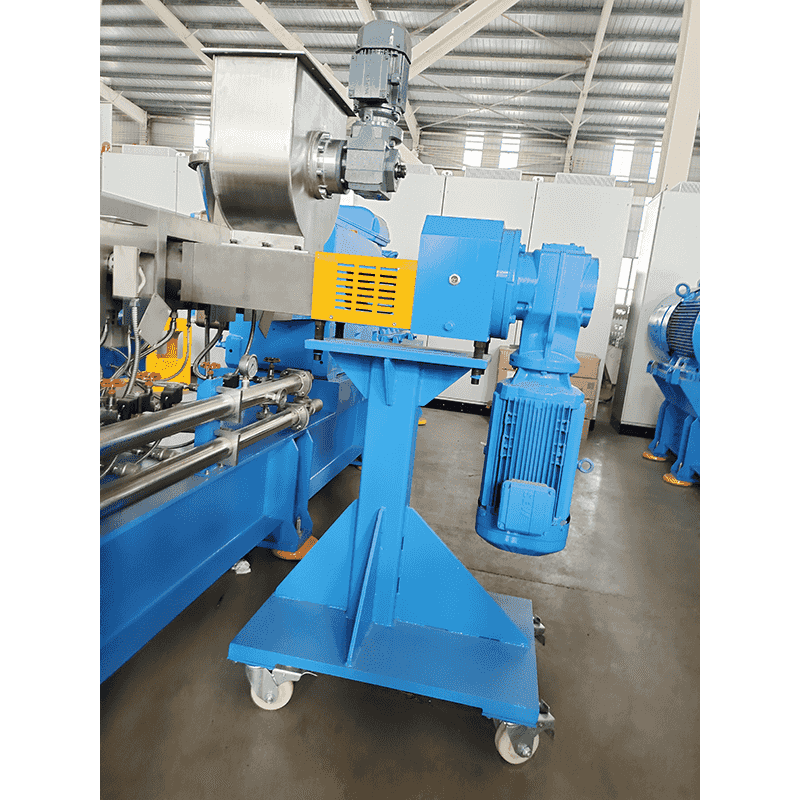 Toz ve Kısa Elyaf Besleme için Yan Besleyici Toplu yoğunluğu ve besleme verimliliğini artırmak için negatif basınçlı varil pompalamalı, toz, kısa elyaf veya ön karışım için zorunlu beslemeli yandan ekstruder sistemi. Ürünü Görüntüle →
Peletleme döngüyü kapatır. Su banyosuyla iplik peletleme, küçük partiler ve ısıya duyarlı renkler için esnek bir seçim olmaya devam ediyor; su halkalı sıcak yüzlü kesme, orta verim ve PVC tipi bileşiklere uygundur; Su altı peletleme yüksek verim sağlar ve toz emisyonlarını düşük tutar. Mevcut olduğunda masterbatch çift vidalı ekstrüzyon peletleme hattı yeniden derecelendirilirken, ekstruder yerine peletleyici sıklıkla darboğazdır.
 Tozu Azaltılmış Granülasyon için Sualtı Peletleme Sistemi Peletleri kapalı bir su devresinde soğutup şekillendiren, tozun kontrol altına alınmasına ve soğutma suyunun yeniden kullanılmasına yardımcı olan su altı kalıp yüzeyi sıcak kesme sistemi. Ürünü Görüntüle →
Kalite kontrolü ve gerçekte ortaya çıkan kusurlar
Masterbatch hattındaki şikayetlerin çoğu altı nedenden birine dayanmaktadır. Aşağıdaki tablo, kurulumdan önce yapılması gereken bir arıza bulma görüşmesinin kısa versiyonudur.
| Belirti | Olağan sebep | Kontrol edin veya düzeltin |
|---|---|---|
| Son kısımda lekeler veya jel parçacıkları | Yetersiz dağıtıcı iş, soğuk besleme, pigment topakları | Filtre basınç değeri testi, yoğurma bloğu konumu, spesifik enerji girişi |
| Partiden partiye renk kayması | Dozaj yanlışlığı, taşıyıcı uyumsuzluğu | Gravimetrik kalibrasyonu doğrulayın, spektrofotometrede renk farkını ölçün |
| Peletin içindeki kabarcıklar veya boşluklar | Dolgularda nem, zayıf havalandırma | Ön karışımdan önce dolguları kurutun, vakum havalandırmasını ve erime sıcaklığını kontrol edin |
| Aşırı para cezaları ve toz | Yanlış kalıp deliği çapı, zayıf tel soğutması, aşınmış bıçaklar | Su banyosu sıcaklığı, kesici hızı, bıçak denetimi |
| Kalıp oluşturma ve kalıp çıkarma | Katkı maddesi bloom, low-melting carrier | Taşıyıcıyı yeniden formüle edin, kalıp yüzeylerini parlatın, katkı maddesi yüklemesini gözden geçirin |
| Yüksek dolgulu çıktı düşüşü | Besleme bölgesi taşması, tork sınırına ulaşıldı | Dolgu ilavesini yan besleyiciye taşıyın, vida geometrisini gözden geçirin |
Renk kalitesi ayrı bir notu hak ediyor. Renkli masterbatch çalışmalarındaki hassas dağılım, çok aşamalı besleme tasarımı : Çok erken eklenen pigment aşırı kırılır, çok geç eklenirse asla ıslanmaz. Vidanın değiştirilemediği durumlarda besleme sırası genellikle değiştirilebilir.


